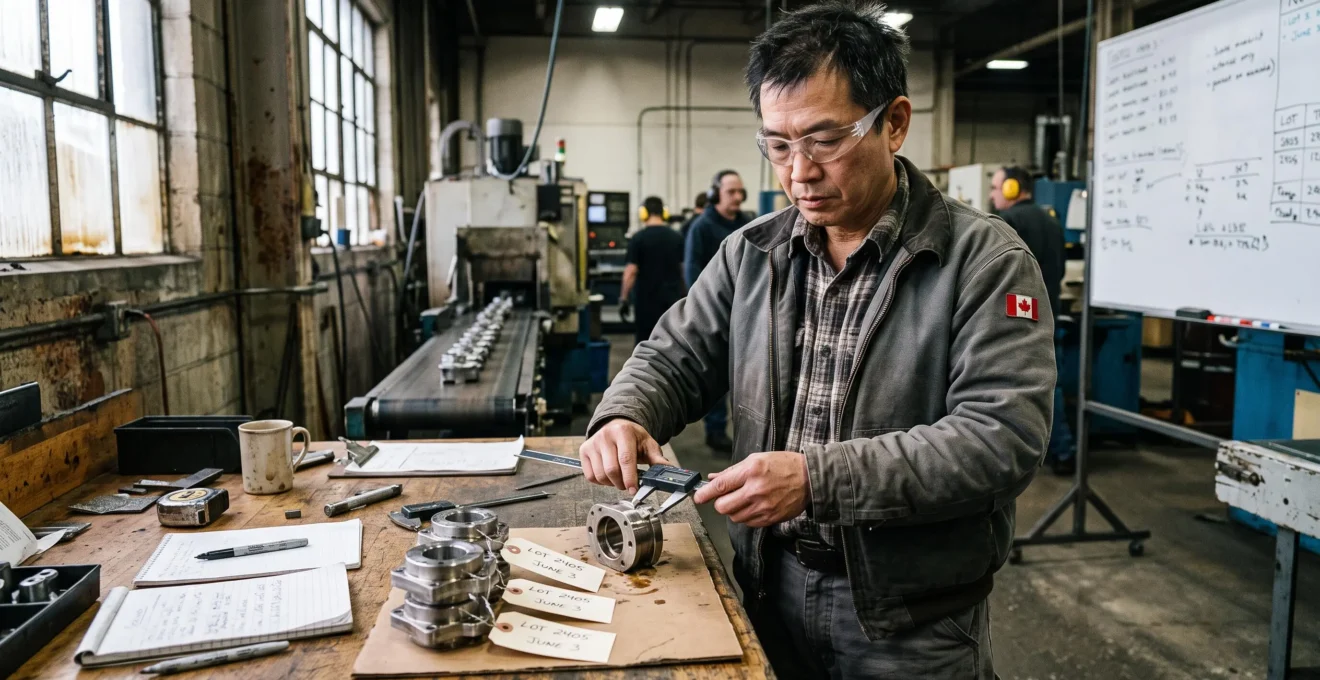
Une PME manufacturière peut augmenter sa cadence tout en dégradant sa performance réelle. Lorsque les rejets progressent, que les réglages s’accumulent et que les équipes compensent par des heures supplémentaires, produire davantage ne signifie plus nécessairement livrer davantage de pièces conformes.
Au Canada, cette situation se complique lorsque les clients exigent des dossiers de traçabilité, des contrôles documentés et des preuves de conformité. La pénurie de personnel qualifié accentue le défi : une procédure qui fonctionne uniquement grâce à un opérateur expérimenté devient fragile dès qu’il change de quart ou quitte l’entreprise.
La priorité consiste à stabiliser les processus avant d’accélérer la production, puis à choisir les investissements qui réduisent réellement les pertes. Cela passe par des indicateurs simples, des responsabilités explicites et une distinction claire entre exigences réglementaires, exigences contractuelles des clients et bonnes pratiques internes. Les règles applicables dépendent notamment du secteur d’activité et de la province.
Les trois leviers pour produire efficacement sans fragiliser la conformité
- Fiabiliser les décisions : vérifier les exigences applicables et identifier les risques de non-conformité avant d’engager des changements.
- Stabiliser les opérations : mesurer les rejets, les réglages et les transferts entre quarts avant de chercher une cadence supérieure.
- Investir selon les contraintes réelles : comparer formation, automatisation et logiciels en tenant compte du coût complet, de la maintenance et des obligations canadiennes.
- Comment vérifier une information critique en 3 minutes sans ouvrir 20 onglets
- Pourquoi vos rejets augmentent dès que vous passez à des petits lots de 200 unités
- Comment stabiliser un poste critique avec un contrôle en 5 points sur 2 quarts de travail
- Robotiser une ligne ou former l’équipe : quoi choisir quand le budget est de 50 000 $CAD
- L’erreur de planification qui crée des goulots d’étranglement et des heures supplémentaires en cascade
- Dans quel ordre améliorer qualité, cadence et maintenance pour éviter un arrêt de ligne
- Comment comparer 3 fournisseurs en 45 minutes avec une grille de 10 critères
- Éviter les abonnements inutiles et choisir des services compatibles avec la réalité canadienne (bilinguisme, confidentialité)
Comment vérifier une information critique en 3 minutes sans ouvrir 20 onglets
Pour vérifier rapidement une exigence de qualité, de sécurité ou de traçabilité au Canada, commencez par identifier l’autorité compétente, contrôlez la date et la portée de l’information, puis vérifiez si la règle dépend de la province ou du secteur. Trois minutes suffisent pour effectuer un premier tri, mais pas toujours pour confirmer une obligation complexe.
Cette distinction compte lorsqu’un superviseur reçoit une nouvelle exigence d’un client ou lorsqu’un fournisseur affirme que son logiciel répond à toutes les normes canadiennes. La première recherche ne doit pas chercher à tout comprendre : elle doit déterminer si l’information mérite une vérification réglementaire, contractuelle ou technique plus poussée.
Utilisez un arbre de décision à trois questions :
- La source est-elle officielle et compétente ? Pour une obligation légale, privilégier le texte applicable et les explications de l’organisme responsable. Un blogue fournisseur peut orienter la recherche, mais ne suffit pas à établir la conformité.
- L’information est-elle datée et applicable à la situation actuelle ? Vérifier la période de validité, les modifications réglementaires et les éventuelles mesures transitoires.
- La règle varie-t-elle selon la province, l’activité ou le produit ? Une obligation québécoise ne s’applique pas automatiquement à une installation située en Ontario ou en Alberta.
Une liste courte de favoris facilite ce tri : l’Agence canadienne d’inspection des aliments (ACIA) pour les activités alimentaires, Santé Canada pour les domaines relevant de ses compétences, Transports Canada pour le transport réglementé et les autorités provinciales de santé et sécurité du travail. Au Québec, la CNESST constitue un point d’entrée pour les questions de prévention et de formation.
Par exemple, les exigences réglementaires de traçabilité des aliments de l’ACIA précisent les obligations applicables aux entreprises alimentaires concernées, notamment les renseignements à conserver et leur accessibilité. Elles ne doivent pas être transposées telles quelles à toutes les activités manufacturières.
Ajoutez une colonne « décision à confirmer » au registre qualité lorsque la réponse reste incertaine. L’objectif n’est pas de transformer trois minutes de recherche en validation juridique, mais d’éviter qu’une information non vérifiée se transforme en mauvais réglage documentaire, en rejet lors d’un audit ou en reprise de production.
Une fois les règles applicables identifiées, la prochaine difficulté consiste à préserver la conformité lorsque la production devient plus fragmentée et que les changements de série se multiplient.
Pourquoi vos rejets augmentent dès que vous passez à des petits lots de 200 unités
Le passage à des lots de 200 unités peut faire augmenter le taux de rejet lorsque les changements de réglage génèrent davantage de pièces non conformes à chaque démarrage. Les contrôles et les mises en route pèsent également plus lourd par unité produite. Il faut toutefois distinguer une hausse réelle des défauts d’une augmentation de leur poids relatif dans un petit lot.
Sur une série longue, les opérations de préparation, de validation du premier article et de contrôle final sont réparties sur davantage de pièces. Sur une série courte, ces activités représentent une part supérieure du temps total. Ce phénomène augmente le coût unitaire de contrôle, même lorsque le processus reste parfaitement conforme.
En revanche, il ne suffit pas à prouver une hausse du taux de rejet. Celle-ci survient notamment lorsque chaque changement de matière, de format ou d’outillage provoque des défauts de démarrage. Le dénominateur étant plus petit, quelques pièces rejetées peuvent aussi rendre le taux beaucoup plus sensible aux variations d’un lot à l’autre.
Exemple hypothétique : comprendre l’effet d’un lot de 200 unités
Supposons qu’un changement de série occasionne quatre pièces rejetées au démarrage. Sur un lot de 200 unités fabriquées, elles représentent 2 % du lot. Sur un lot hypothétique de 1 000 unités avec le même nombre de rejets, elles représenteraient 0,4 %.
Ce calcul illustre l’effet du volume sur le taux observé. Il ne constitue ni une statistique sectorielle ni une prévision de performance pour une usine donnée.
Pour repérer la cause, consignez pendant plusieurs changements de série le type de transition, le temps de réglage, les pièces rejetées au démarrage et après stabilisation, ainsi que l’opérateur ou l’équipe responsable. Évitez de conclure trop vite à un problème de compétence : une mauvaise séquence de fabrication ou un standard de réglage incomplet peut produire le même symptôme.
Deux indicateurs méritent un suivi distinct :
- Taux de rejet par transition : pièces rejetées associées au démarrage ou au changement de série, rapportées aux pièces fabriquées dans la période retenue.
- Ratio réglage/production : temps réel de réglage divisé par le temps réel de production du lot.
Le second indicateur montre quand les petites séries deviennent coûteuses. Aucun seuil universel ne permet de déclarer qu’un lot de 200 unités est rentable ou non : cette décision dépend de la marge, de la fréquence des transitions, des capacités disponibles et des exigences de contrôle.
La traçabilité ajoute une contrainte. Dans l’alimentaire, les entreprises visées doivent conserver les informations exigées par la réglementation applicable. Dans les dispositifs médicaux ou l’aérospatiale, d’autres cadres réglementaires et contractuels peuvent s’appliquer, notamment des exigences de systèmes qualité comme l’AS9100 dans certains contextes aérospatiaux. Multiplier les lots peut multiplier les opérations d’identification, de rapprochement et d’archivage, sans nécessairement augmenter les coûts de manière proportionnelle.
Lorsque les transitions constituent la principale source de variation, un contrôle standardisé au poste permet souvent de réduire les écarts avant d’envisager des investissements plus lourds.
Comment stabiliser un poste critique avec un contrôle en 5 points sur 2 quarts de travail
Pour stabiliser un poste critique sur deux quarts, utilisez une fiche de contrôle commune couvrant la matière, le réglage, le premier article, le dernier article et l’état de l’outil. Chaque équipe doit renseigner les mêmes critères, transmettre les anomalies et savoir quand arrêter ou ajuster la production. Un transfert structuré de cinq minutes facilite la continuité.
La fiche doit rester proche de la machine, idéalement dans une pochette protégée, avec les valeurs ou références nécessaires à chaque vérification. Elle ne remplace ni le plan de contrôle sectoriel ni les vérifications de sécurité obligatoires : elle constitue un standard opérationnel adapté aux risques du poste.
Les cinq points couvrent des moments complémentaires du cycle de fabrication :
- Matière : confirmer la référence, l’identification et la correspondance avec l’ordre de fabrication.
- Réglage : comparer les paramètres utilisés avec la version approuvée du standard.
- Premier article : vérifier les caractéristiques critiques avant de poursuivre la série selon les critères prévus.
- Dernier article : relever l’état de conformité en fin de série afin de faciliter l’analyse d’une éventuelle dérive.
- État de l’outil : rechercher les signes d’usure, les anomalies visibles et les conditions nécessitant une intervention autorisée.
Le transfert entre quarts représente un point sensible. Une anomalie détectée à la fin du premier quart peut disparaître du suivi si le deuxième repart uniquement sur la base de l’ordre de fabrication. Le rituel de cinq minutes doit préciser le dernier lot traité, les résultats critiques, les anomalies ouvertes, les interventions effectuées et les actions en attente.
Au Québec, les recommandations de la CNESST sur la formation des travailleurs rappellent notamment l’importance d’une formation adaptée aux tâches, aux risques et aux changements de méthodes. Une fiche qualité peut soutenir l’intégration de nouveaux opérateurs, mais elle ne remplace pas la formation nécessaire à l’exécution sécuritaire du travail.
Le principal piège consiste à mesurer le taux de formulaires remplis sans regarder les décisions prises. Une fiche cochée automatiquement ne prouve pas que le poste est maîtrisé. Chaque anomalie doit conduire à une action définie : ajustement autorisé, mise en attente, arrêt ou signalement au responsable compétent.
Mettre en place le contrôle en 5 actions vérifiables
- Identifier le poste et ses caractéristiques critiques : produire une fiche des points sensibles validée par le responsable qualité.
- Définir les cinq contrôles et leurs critères d’acceptation : afficher un gabarit daté avec sa version en vigueur.
- Faire appliquer le gabarit sur les deux quarts : conserver un relevé rempli pour chaque équipe selon la fréquence définie.
- Standardiser le transfert de cinq minutes : consigner les anomalies et les actions ouvertes dans un registre partagé.
- Vérifier l’utilisation des relevés après une période d’essai : produire un bilan des écarts, des décisions prises et des corrections nécessaires.
Une fois les écarts mieux maîtrisés, la formation peut être consolidée et les tâches répétitives évaluées pour une automatisation ciblée. La décision d’investir devient alors plus fiable.
Robotiser une ligne ou former l’équipe : quoi choisir quand le budget est de 50 000 $CAD
Avec un budget de 50 000 $CAD, privilégiez la formation lorsque le processus reste variable, que les défauts dépendent des réglages ou que l’équipe ne peut pas maintenir un équipement automatisé. Une automatisation ciblée devient plus pertinente lorsque le geste est répétitif, le volume suffisant et le poste stable. Une démarche hybride peut limiter le risque financier.
Ce budget doit être traité comme une enveloppe de décision, non comme la garantie d’une cellule robotisée complète. Le coût d’un projet dépend notamment de l’intégration, des dispositifs de sécurité, de la programmation, des essais, de la formation, de l’entretien et des adaptations du procédé. Aucun prix d’équipement ne peut être déduit du seul montant disponible.
Quatre critères permettent de comparer les options sans se laisser guider par l’attrait de la technologie.
| Critère | Formation prioritaire | Automatisation à étudier |
|---|---|---|
| Variabilité du produit | Nombreux changements, gestes à adapter | Opération stable et répétable |
| Volume disponible | Charge fluctuante ou séries courtes | Charge prévisible justifiant l’investissement |
| Valeur du geste | Jugement, ajustement et diagnostic importants | Tâche répétitive, pénible ou peu créatrice de valeur |
| Maintenance interne | Compétences techniques à développer | Personnel et soutien capables de maintenir le système |
La robotisation ne corrige pas automatiquement une instabilité qualité. Si le défaut provient d’une matière variable, d’un outillage mal entretenu ou de critères d’acceptation imprécis, l’équipement peut reproduire le même problème à une cadence supérieure. La fiabilisation du processus constitue donc un préalable technique important.
Une option intermédiaire consiste à former d’abord les opérateurs aux réglages et aux contrôles, puis à automatiser une seule manipulation clairement définie. Cette approche permet d’observer la réaction de l’équipe, les besoins de maintenance et les effets sur la qualité avant d’étendre le dispositif.
Le retour sur investissement doit comparer des résultats mesurables : temps économisé, rebuts évités, capacité libérée, coûts supplémentaires d’entretien et temps d’arrêt éventuels. Les bénéfices liés à la sécurité doivent être évalués séparément, car un gain de temps ne dispense jamais de mettre l’installation en conformité avec les exigences applicables.
Des programmes canadiens de soutien à la formation, à l’innovation ou à l’investissement industriel peuvent influencer le choix. Leur disponibilité, leurs montants et leurs conditions changent selon les organismes, les régions et les périodes. Ils doivent être vérifiés directement avant tout engagement, sans intégrer une aide hypothétique au budget disponible.
Le bon investissement ne produira toutefois pas les gains attendus si la planification continue d’envoyer des séries mal ordonnées vers le même poste contraint.
L’erreur de planification qui crée des goulots d’étranglement et des heures supplémentaires en cascade
L’erreur consiste à planifier les petits lots selon leur date de livraison sans tenir suffisamment compte des temps de changement de série au poste contraint. Les réglages s’accumulent, la capacité réellement productive diminue et les retards déclenchent des heures supplémentaires. Ajouter du temps de travail peut alors masquer une mauvaise séquence plutôt que résoudre un manque de capacité.
Un poste contraint est contraint lorsque sa capacité disponible limite le débit de l’ensemble du flux dans les conditions observées. Sa charge doit inclure non seulement les temps de fabrication, mais aussi les réglages, les contrôles nécessaires et les indisponibilités connues.
Lorsque plusieurs ordres de fabrication nécessitant des changements d’outillage sont lancés successivement, le planning peut sembler équilibré en heures théoriques et devenir irréalisable sur le terrain. Les opérateurs accélèrent, reportent certaines tâches non critiques ou demandent du temps supplémentaire, mais le nombre de transitions reste inchangé.
Pour distinguer un problème de capacité d’un problème de séquencement, réalisez un diagnostic sur une semaine :
- Identifier le poste qui limite effectivement le débit et relever sa capacité disponible.
- Comparer la charge planifiée avec le temps de fonctionnement, de réglage et de contrôle réellement nécessaire.
- Classer les ordres selon leurs familles de réglage et repérer les transitions évitables.
- Relever les causes des heures supplémentaires et des retards, plutôt que leurs seuls volumes.
- Tester un autre enchaînement compatible avec les dates clients et les contraintes qualité, puis comparer les résultats.
Scénario hypothétique : 15 % d’heures supplémentaires en quatre semaines
Une PME observe une augmentation de 15 % des heures supplémentaires sur quatre semaines pendant lesquelles les petits lots se multiplient. Cette évolution peut justifier un examen du planning, mais elle ne démontre pas à elle seule que les réglages sont responsables.
Le diagnostic doit isoler l’effet de la taille des lots, des changements de série, de la fiabilité machine, des absences et de la charge client. Le chiffre illustre une dérive possible, pas un taux de référence industriel.
Les solutions diffèrent selon le résultat. Si le poste manque réellement de capacité, il faut examiner la disponibilité, l’organisation des quarts ou un investissement approprié. Si les changements de série consomment une part excessive du temps, regrouper certaines familles de production peut être plus efficace, à condition de préserver les engagements de livraison et les exigences de traçabilité.
Des heures supplémentaires prolongées peuvent également compliquer la gestion de la fatigue, la supervision et les transferts d’information. Ces risques doivent être évalués selon l’organisation du travail et les règles provinciales applicables. La CNESST encadre notamment des responsabilités en santé et sécurité au Québec, sans que cela établisse un lien statistique universel entre heures supplémentaires et défauts qualité.
Une planification plus réaliste améliore la visibilité sur les contraintes, mais il reste à déterminer dans quel ordre traiter les chantiers qualité, cadence et maintenance.
Dans quel ordre améliorer qualité, cadence et maintenance pour éviter un arrêt de ligne
Lorsque la production est instable, l’ordre d’amélioration générale le plus pertinent est souvent qualité, puis cadence, puis optimisation de la maintenance. Il ne faut toutefois pas attendre pour traiter une défaillance d’équipement menaçant la sécurité, la conformité ou la traçabilité. Les actions de maintenance critiques doivent être réalisées dès leur identification, indépendamment de la séquence des autres chantiers.
Une usine qui accélère un processus produisant des défauts risque surtout d’augmenter son volume de pièces non conformes. Avant de chercher un meilleur débit, elle doit définir les caractéristiques critiques, confirmer les méthodes de contrôle et disposer de données cohérentes sur les rejets.
Trois tests permettent de préciser la prochaine priorité :
- Le taux de rejet est-il stable d’un jour à l’autre ? Il faut comparer des périodes et des familles de produits suffisamment homogènes. Une variabilité inexpliquée appelle d’abord un diagnostic qualité.
- Le poste contraint est-il connu et documenté ? Sans cette information, un gain de cadence obtenu sur une machine non contraignante peut simplement créer davantage d’encours.
- L’historique des pannes est-il tenu et exploitable ? Un relevé incomplet rend difficile l’évaluation de la disponibilité et de l’efficacité des interventions.
La maintenance de sécurité constitue une exception fondamentale à l’ordre proposé. Les protecteurs, dispositifs de sécurité, équipements dont dépend la maîtrise d’un risque majeur et fonctions critiques de traçabilité doivent faire l’objet des interventions nécessaires sans attendre la fin d’un programme qualité.
| Situation observée | Priorité opérationnelle |
|---|---|
| Rejets fluctuants et causes inconnues | Stabiliser les standards et le contrôle qualité |
| Qualité maîtrisée, poste contraint identifié | Réduire les pertes de capacité et améliorer le débit |
| Pannes récurrentes et historique exploitable | Améliorer la maintenance et la fiabilité ciblées |
| Défaillance menaçant la sécurité ou la conformité | Intervenir immédiatement selon les procédures applicables |
L’ordre dépend aussi de la maturité de l’entreprise. Une PME en croissance qui n’a jamais formalisé ses standards aura généralement intérêt à rendre les méthodes reproductibles avant d’optimiser finement ses équipements. Une usine disposant déjà d’un processus stable et documenté pourra engager plus directement un chantier de cadence ou de fiabilité.
Lorsque les besoins techniques et organisationnels sont définis, la comparaison des fournisseurs devient plus objective et réduit le risque d’acquérir une solution mal adaptée à l’usine.
Comment comparer 3 fournisseurs en 45 minutes avec une grille de 10 critères
Pour comparer trois fournisseurs en 45 minutes, fixez d’abord les exigences éliminatoires, puis utilisez une grille de dix critères pondérés et une échelle de notation commune. Demandez des éléments vérifiables plutôt qu’une démonstration générale. Cette méthode permet de présélectionner rapidement une solution, mais ne remplace pas les validations techniques, contractuelles et réglementaires nécessaires avant l’achat.
Réservez trois minutes à la préparation des priorités, puis répartissez le temps restant entre l’examen des réponses, la comparaison des risques et la décision sur les vérifications complémentaires. Les informations essentielles doivent avoir été demandées avant la séance.
Pour chaque fournisseur, sollicitez notamment un exemple d’implantation comparable dans le même secteur, avec des tailles de lots, des besoins de formation et des contraintes de traçabilité similaires. Un cas documenté est plus instructif qu’une démonstration sur des données fictives parfaitement structurées.
La grille suivante est une proposition de pondération interne. Les poids totalisent 100 points et doivent être adaptés aux contraintes de chaque entreprise.
| Critère | Poids proposé | Preuve à demander |
|---|---|---|
| Support en français disponible | 10 | Langues couvertes, horaires et modalités du soutien |
| Compatibilité avec les exigences de traçabilité applicables | 15 | Exemple d’enregistrement et d’export d’un lot |
| Délai d’installation | 5 | Calendrier détaillé et conditions préalables |
| Formation incluse | 10 | Programme, langue et livrables de formation |
| Coût de départ | 10 | Soumission détaillée des frais initiaux |
| Coût récurrent | 10 | Tarification et conditions contractuelles |
| Intégration aux équipements existants | 15 | Compatibilité démontrée et limites techniques |
| Conformité aux exigences de sécurité applicables | 15 | Documentation et responsabilités de conformité |
| Réputation locale | 5 | Références clients pertinentes et vérifiables |
| Capacité d’évolution | 5 | Conditions de mise à niveau et limites fonctionnelles |
Avant de noter les offres, classez les critères en trois catégories : indispensables, importants et souhaitables. Une exigence indispensable doit être satisfaite indépendamment du résultat pondéré. Un fournisseur incapable de démontrer une exigence réglementaire ou de sécurité applicable ne doit pas être retenu simplement parce que son coût est inférieur.
Pour les candidats restants, attribuez une note commune à chaque critère, par exemple sur cinq, puis calculez le résultat pondéré. Une information non démontrée doit rester signalée comme telle plutôt que recevoir une note favorable par défaut. Le classement sert à orienter la décision, non à transformer les incertitudes en conformité présumée.
Le coût sur deux ans mérite une attention particulière. Il doit inclure les frais de démarrage, les abonnements, l’assistance, la formation supplémentaire, les modules de traçabilité et les mises à jour éventuellement facturées. Certains contrats peuvent faire varier sensiblement le coût total, même lorsque le prix d’entrée paraît avantageux. Il faut vérifier les clauses réelles plutôt que supposer que chaque fournisseur applique la même politique.
La sélection ne doit pas s’arrêter à la signature : il reste à vérifier les abonnements réellement nécessaires, les obligations linguistiques, la protection des données et les conditions de sortie.
À retenir avant de choisir les outils et abonnements
- Un fournisseur conforme aux besoins techniques doit également être compatible avec les obligations juridiques applicables à l’entreprise et à ses utilisateurs.
- Le coût d’une solution dépend de son utilisation réelle, de ses modules obligatoires et des frais qui s’ajoutent pendant la durée du contrat.
- La possibilité de récupérer les données de qualité et de traçabilité doit être vérifiée avant l’engagement, et non au moment de changer de logiciel.
Éviter les abonnements inutiles et choisir des services compatibles avec la réalité canadienne (bilinguisme, confidentialité)
Un abonnement industriel est pertinent lorsqu’il répond à un besoin mesurable, respecte les exigences applicables et permet de récupérer les données nécessaires à l’exploitation et aux audits. Pour une PME canadienne, le choix doit tenir compte des utilisateurs, des obligations linguistiques, de la protection des renseignements personnels et du coût total. Une solution peu utilisée ou impossible à quitter facilement peut devenir une charge durable.
Commencez par auditer les outils existants sur une demi-journée. Recensez les solutions de planification, de contrôle qualité, de traçabilité, de maintenance et de partage documentaire. Pour chacune, identifiez le responsable, la fonction réellement utilisée, le nombre d’utilisateurs actifs sur le dernier mois disponible, le coût récurrent et l’échéance contractuelle.
Le tableau doit permettre de repérer deux situations : les abonnements sans usage démontrable et les fonctionnalités achetées plusieurs fois. Une entreprise peut, par exemple, conserver des outils distincts pour les non-conformités, les rapports et le suivi des interventions alors que certaines fonctions se recoupent.
Avant toute résiliation, vérifiez cependant les dépendances opérationnelles, les obligations de conservation et les interfaces avec les autres systèmes. Un outil rarement ouvert peut rester indispensable s’il conserve les archives nécessaires à un audit.
Au Québec, le bilinguisme ne se résume pas à une préférence d’interface. Les changements législatifs à la Charte de la langue française présentés par l’OQLF rappellent les obligations concernant la langue du travail et les documents destinés au personnel. Les entreprises doivent notamment tenir compte du droit des employés de travailler en français.
Pour un poste de production, les instructions, la formation et les échanges opérationnels doivent être examinés au regard des dispositions applicables. Un gestionnaire peut utiliser certains outils en anglais dans des circonstances compatibles avec ces règles, mais sa fonction ne constitue pas une exemption générale. La conformité d’une interface particulière doit être vérifiée au cas par cas.
Depuis le 1er juin 2025, les entreprises québécoises employant de 25 à 49 personnes sont également visées, sous les conditions prévues, par l’inscription auprès de l’OQLF en vue d’une démarche de francisation. Ce seuil ne supprime pas les autres obligations linguistiques qui peuvent déjà concerner de plus petites entreprises.
La confidentialité demande une analyse différente. Les données de fabrication ne sont pas toutes des renseignements personnels. Les dossiers de formation nominaux, certaines informations sur les employés et d’autres données permettant d’identifier une personne peuvent néanmoins relever des lois de protection des renseignements personnels.
Au Québec, la Loi 25 a renforcé plusieurs obligations applicables à ces renseignements, notamment en matière de gouvernance et d’évaluations des facteurs relatifs à la vie privée dans les situations prévues. Le cadre fédéral de la LPRPDE doit être examiné lorsqu’il s’applique. La communication de renseignements personnels à l’extérieur du Québec peut nécessiter des vérifications particulières ; il serait incorrect d’en déduire une interdiction générale d’hébergement à l’étranger.
Avant de signer, demandez au fournisseur quelles catégories de données sont traitées, où elles sont hébergées ou accessibles, quels sous-traitants interviennent et quelles garanties sont prévues au contrat. Un conseiller juridique pourra confirmer les obligations applicables au contexte précis de l’entreprise.
Enfin, la réversibilité des données doit constituer un véritable critère d’achat. Exigez une démonstration d’export des historiques de lots, des contrôles, des non-conformités et des pièces justificatives pertinentes. Vérifiez le format, l’intégrité des informations, les coûts d’extraction, les délais et les conditions de résiliation.
Dans les activités alimentaires assujetties, l’ACIA prévoit notamment des obligations de conservation et d’accessibilité documentaire. Selon les dispositions applicables, les documents doivent généralement être conservés pendant deux ans et pouvoir être fournis sur demande dans les délais prescrits. Leur accessibilité au Canada ne signifie pas nécessairement que le serveur doit être physiquement situé au pays.
La prochaine action consiste à établir un inventaire des abonnements avec leurs responsables, leurs coûts annuels, leurs contraintes de conformité et leurs dates de renouvellement. Cette base permet d’éliminer les redondances sans compromettre la continuité de production ni les éléments nécessaires aux audits clients.
Une PME manufacturière doit-elle obligatoirement utiliser un logiciel de traçabilité ?
Il n’existe pas d’obligation générale imposant un logiciel spécialisé à toutes les PME manufacturières canadiennes. Les exigences dépendent du secteur, des activités, des produits et des engagements contractuels. Dans les entreprises alimentaires concernées, l’ACIA prévoit des obligations documentaires précises, mais le choix de la solution doit être adapté aux exigences applicables et aux modalités de conservation acceptées.
Comment démontrer à un client que les contrôles qualité sont réellement appliqués ?
Conservez des enregistrements identifiables, datés et reliés aux ordres ou lots concernés, selon les exigences du client et du système qualité. Les critères d’acceptation, les personnes habilitées, les résultats et les actions prises en cas d’écart doivent pouvoir être retrouvés. La présence d’une fiche remplie ne suffit pas si les anomalies détectées ne sont jamais traitées.
Une certification qualité remplace-t-elle les exigences réglementaires canadiennes ?
Non. Une certification démontre une conformité à son référentiel dans le périmètre certifié. Elle ne dispense pas l’entreprise de respecter les lois, les règlements et les obligations particulières à ses produits, à ses installations ou à sa province. Les exigences contractuelles des clients peuvent également aller au-delà du cadre réglementaire.
Peut-on conserver des documents de traçabilité sur un serveur situé à l’extérieur du Canada ?
Cela dépend du régime applicable et de la nature des informations. Dans le cadre alimentaire décrit par l’ACIA, les documents doivent être accessibles au Canada, ce qui n’interdit pas en soi leur conservation électronique sur un serveur étranger. Lorsque des renseignements personnels sont traités, les lois pertinentes, notamment celles applicables au Québec ou au niveau fédéral, peuvent imposer des vérifications supplémentaires.
Quels indicateurs présenter chaque semaine pour suivre une production stable ?
Un tableau de bord opérationnel peut suivre le taux de rejet par famille de produits, les temps de réglage, le débit du poste contraint, les arrêts non planifiés, les anomalies qualité ouvertes et les heures supplémentaires. Les définitions et les périmètres doivent rester constants pour comparer les périodes. Il est également utile de suivre la clôture des actions correctives et la disponibilité des documents nécessaires à la traçabilité.