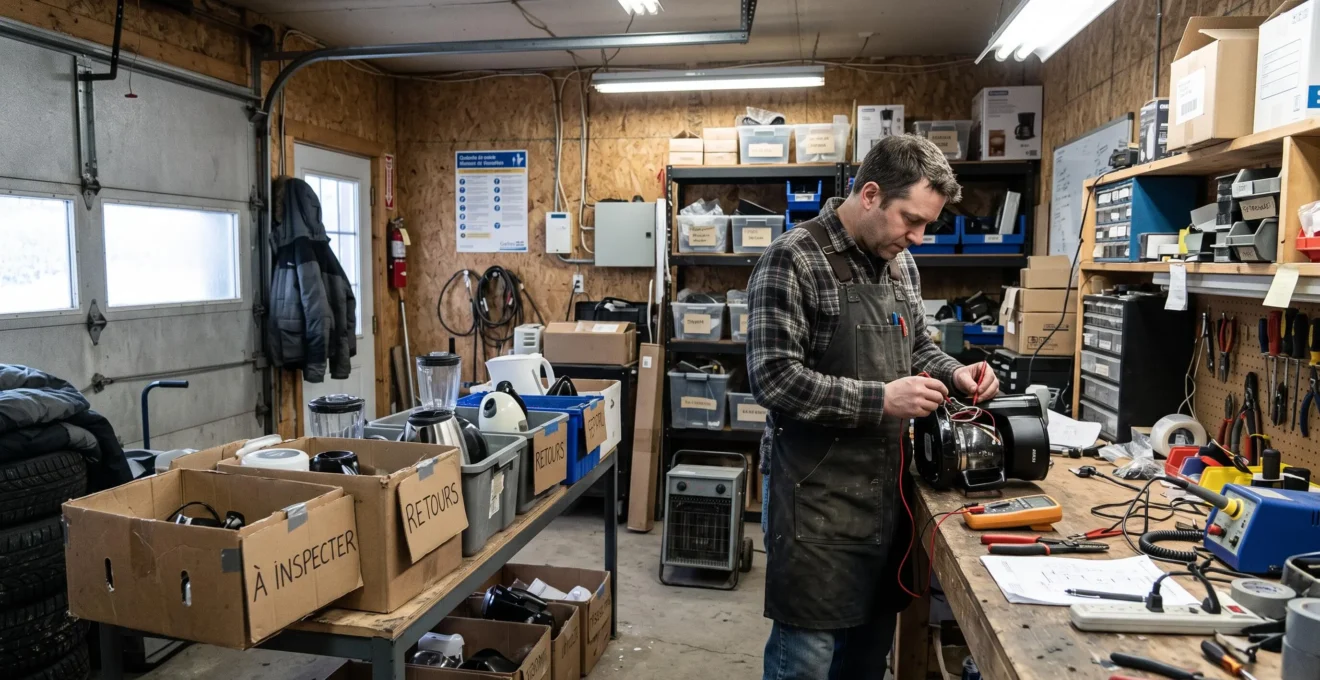
Un retour commercial n’est pas nécessairement une perte. Un appareil encore fonctionnel, une pièce récupérable ou un produit invendu peuvent générer de nouvelles recettes, à condition que leur traitement coûte moins que la valeur réellement récupérée. Pour un entrepreneur canadien, la difficulté consiste moins à adopter les principes de l’économie circulaire qu’à construire une activité économiquement viable.
Le potentiel existe : une étude publiée par le gouvernement du Canada estime à environ 56 milliards de dollars canadiens les revenus annuels des processus de conservation de la valeur étudiés pour 2019. Ce chiffre regroupe plusieurs activités, notamment la réparation, la réutilisation, le reconditionnement et la refabrication. Il ne représente ni les bénéfices du secteur ni le marché du seul reconditionnement.
Pour transformer ce potentiel en marge, il faut maîtriser cinq décisions : identifier les retours rentables, organiser leur collecte, sélectionner les interventions utiles, fixer des prix vendables et suivre les coûts réels. L’objectif est une boucle circulaire qui peut grandir sans imposer prématurément de nouveaux entrepôts, outils ou équipes.
Transformer les retours en revenus : l’essentiel
- Calculez la contribution nette de chaque type de retour avant de généraliser un programme de reprise.
- Commencez avec une catégorie homogène, des points de collecte existants et trois destinations : revente, réparation ou recyclage.
- Pilotez la rentabilité par la valeur résiduelle, le temps de traitement, la vitesse de revente et les coûts complets, plutôt que par le seul volume récupéré.
- Pourquoi un projet circulaire peut échouer quand les retours dépassent un certain seuil des ventes ?
- Comment lancer un programme de reprise en 4 étapes sans entrepôt supplémentaire ?
- Réparer ou reconditionner : que choisir quand le coût de la main-d’œuvre dépasse 40 $ CAD/heure ?
- L’erreur de prix qui laisse vos produits reconditionnés invendus pendant des mois
- Quand standardiser les pièces et quand lancer la reprise pour éviter un casse-tête opérationnel ?
- Quelle source privilégier entre Statistique Canada et un média quand les chiffres ne correspondent pas ?
- Data lake ou data warehouse : lequel choisir quand vous avez 5 sources de données et 2 départements ?
- Relier croissance, inflation, salaires et pouvoir d’achat pour prendre de meilleures décisions
Pourquoi un projet circulaire peut échouer quand les retours dépassent un certain seuil des ventes ?
Un programme circulaire devient déficitaire lorsque les coûts de collecte, de tri, de transport et de remise en état dépassent la valeur récupérable des produits. Un taux de retour de 5 % peut servir de signal de surveillance, mais il ne constitue pas un seuil universel d’échec. Le point de bascule dépend du produit, de sa marge et de la capacité opérationnelle disponible.
Au lancement, quelques retours peuvent être traités par l’équipe existante. Lorsque le volume augmente, le personnel doit consacrer davantage d’heures aux diagnostics, les produits occupent de l’espace et les expéditions inverses se multiplient. À un certain niveau, l’entreprise doit ajouter un poste de travail, réserver des surfaces ou contractualiser avec un prestataire. Cette augmentation des coûts fixes peut effacer les gains de récupération.
Pour évaluer la situation, il faut commencer par distinguer trois flux :
- Retours défectueux : ils nécessitent un diagnostic, une réparation, une récupération de pièces ou une élimination appropriée.
- Retours commerciaux : le produit peut parfois être revendu rapidement après vérification, avec peu d’intervention.
- Invendus : ils n’exigent pas toujours de logistique inverse, mais leur immobilisation et leur dépréciation réduisent la marge.
La distinction est importante au Canada, où la distance entre client, point de collecte et atelier peut modifier sensiblement le coût par produit. Un programme concentré dans une région ne possède donc pas nécessairement la même rentabilité qu’une reprise nationale.
La méthode opérationnelle consiste à calculer, pour chaque catégorie, la contribution nette : valeur de revente ou de récupération moins transport, diagnostic, main-d’œuvre, pièces, stockage et frais commerciaux. Les coûts fixes supplémentaires doivent ensuite être ajoutés à l’analyse du programme dans son ensemble. Il faut aussi comparer la marge récupérée à celle éventuellement perdue sur une vente normale.
Cas pédagogique : un programme de reprise qui change d’échelle
Scénario hypothétique : un distributeur traite d’abord les retours durant les heures creuses, sans recruter. À mesure que les retours augmentent, la zone de tri empiète sur la préparation des commandes et les diagnostics retardent les expéditions.
Le programme peut rester rentable sur certaines unités tout en devenant déficitaire globalement. La décision consiste alors à restreindre les catégories acceptées, modifier le circuit logistique ou externaliser une partie du traitement avant d’augmenter les capacités fixes.
Le bon seuil est celui que révèlent les opérations et les marges propres à l’entreprise. Une fois cette limite identifiée, il devient possible de concevoir une reprise dimensionnée pour absorber les produits utiles sans perturber l’activité principale.
Comment lancer un programme de reprise en 4 étapes sans entrepôt supplémentaire ?
Un programme de reprise peut démarrer sans entrepôt supplémentaire en limitant son périmètre, en utilisant un point de collecte existant, en organisant un tri simple et en mesurant les résultats avant l’expansion. Le principe est d’utiliser les capacités disponibles sans laisser les produits retournés désorganiser les ventes habituelles.
Un petit détaillant canadien peut réserver une surface dans sa réserve, affecter temporairement du personnel au contrôle des retours et regrouper les expéditions vers un atelier partenaire. Cette organisation réduit l’engagement initial, mais nécessite des limites explicites : quantité maximale acceptée, durée de stockage et délai de traitement.
La méthode de lancement suit quatre étapes successives :
- Délimiter le test. Choisir une catégorie homogène de produits et une région desservie. Documenter les conditions d’acceptation, les produits exclus et le responsable du programme.
- Utiliser une collecte existante. Privilégier un magasin, un comptoir partenaire ou un prestataire logistique déjà mobilisé par l’entreprise.
- Définir trois destinations. Orienter les unités après contrôle vers la revente directe, la réparation ou une filière de recyclage appropriée.
- Mesurer avant d’élargir. Suivre le coût complet par retour, la durée de traitement, la valeur récupérée et l’incidence sur les commandes ordinaires.
Il est également possible de travailler avec une entreprise de reconditionnement, un organisme de réemploi ou un prestataire de logistique inverse. Le choix entre traitement interne et externe doit tenir compte des frais de transport, du prix du service, du contrôle qualité et du volume réellement disponible. Un partenaire extérieur peut éviter l’immobilisation d’un local, sans être automatiquement moins coûteux.
Checklist : préparer un programme de reprise testable
- Choisir une gamme et une région de lancement. Livrable : une fiche de périmètre avec produits acceptés et exclus.
- Repérer les surfaces, créneaux de personnel et partenaires disponibles. Livrable : un inventaire des capacités mobilisables.
- Définir les critères de tri pour revente, réparation et recyclage. Livrable : une grille de décision utilisable à la réception.
- Établir les coûts de collecte, diagnostic et traitement. Livrable : une fiche de calcul par catégorie de retour.
- Tester le flux puis vérifier marge, délai et encombrement. Livrable : un tableau de bord accompagné d’une décision de maintien, d’ajustement ou d’arrêt.
Le signal d’alerte principal n’est pas simplement le nombre de caisses accumulées : c’est l’allongement du délai entre réception et décision, surtout lorsqu’il ralentit les commandes normales. Ce délai doit être surveillé dès les premières semaines du test.
L’entreprise peut ensuite élargir progressivement les volumes ou les territoires, à condition que la valeur récupérée couvre encore les interventions nécessaires. La question suivante devient alors déterminante : faut-il remettre chaque unité en état ou organiser une activité de reconditionnement plus standardisée ?
Réparer ou reconditionner : que choisir quand le coût de la main-d’œuvre dépasse 40 $ CAD/heure ?
Lorsque la main-d’œuvre coûte plus de 40 $ CAD par heure, la réparation ou le reconditionnement doivent être choisis selon la valeur récupérable, le temps d’intervention et les débouchés. Ce montant constitue ici une hypothèse de gestion, pas un tarif salarial canadien universel. Une intervention longue sur un produit peu valorisable peut être moins rentable que la récupération de ses composants.
La réparation remet en état de fonctionnement un produit existant. Le reconditionnement vise une remise en état adaptée à une nouvelle période d’utilisation, avec un niveau d’intervention qui peut varier selon les produits. Les deux démarches peuvent concerner des biens destinés à leur propriétaire ou à la revente : leur différence ne se limite pas au canal commercial.
Le résumé de l’étude canadienne sur la refabrication et la conservation de la valeur distingue notamment réutilisation, réparation, reconditionnement et refabrication. Cette distinction aide à ne pas mélanger des processus ayant des coûts et des résultats différents.
Avant toute intervention, quatre questions déterminent la décision :
- Quelle valeur pourra réellement être récupérée par la vente ou le service rendu ?
- Combien de temps de diagnostic, de réparation et de contrôle faudra-t-il consacrer à l’unité ?
- Les pièces sont-elles disponibles à un coût compatible avec le prix final ?
- Existe-t-il un débouché fiable pour le produit remis en état ou pour ses composants ?
Pour illustrer l’importance du temps de travail, dans un scénario purement hypothétique à 40 $ CAD par heure, une intervention de 30 minutes représente 20 $ CAD de main-d’œuvre, avant les pièces, le transport, les frais indirects et les coûts commerciaux. Ce calcul ne préjuge donc pas de la rentabilité de l’opération.
La comparaison pratique peut être structurée ainsi :
| Critère | Réparation | Reconditionnement ou récupération |
|---|---|---|
| Objectif | Rétablir le fonctionnement | Remettre en état pour un nouvel usage ou récupérer des composants |
| Coût déterminant | Diagnostic, temps d’intervention et pièces | Temps par lot, contrôles, classement et préparation à la vente |
| Levier d’efficacité | Diagnostic rapide et interventions ciblées | Procédures et pièces communes |
| Décision défavorable | Coût supérieur à la valeur du service ou du bien | Valeur récupérable inférieure aux coûts complets |
Une entreprise peut réduire ses coûts en ciblant des produits à forte valeur résiduelle, en formant des techniciens aux pannes récurrentes ou en confiant certaines interventions à un spécialiste. Les produits impossibles à remettre en état peuvent encore contenir des composants exploitables, sous réserve de leur état, de leur compatibilité et des exigences applicables.
Un produit peut être parfaitement réparable sans être économiquement intéressant. Cette distinction doit aussi guider le prix de revente : récupérer une unité à faible coût ne crée de valeur que si un acheteur accepte effectivement son prix final.
L’erreur de prix qui laisse vos produits reconditionnés invendus pendant des mois
Fixer le prix d’un produit reconditionné en appliquant un rabais uniforme au prix du neuf constitue une erreur fréquente. L’acheteur tient également compte de l’état, de la garantie, de la fiabilité perçue et des offres concurrentes. Un prix qui paraît préserver la marge peut finalement détruire de la valeur lorsque le produit reste immobilisé.
Le prix du neuf sert de référence, mais ne suffit pas. Un appareil présentant des traces d’utilisation, une batterie remplacée ou une garantie différente n’offre pas nécessairement le même niveau de confiance qu’un produit neuf. Deux unités de la même référence peuvent donc justifier des prix différents.
Pour fixer un prix vendable, il convient de comparer les offres réellement disponibles sur les marchés canadiens pertinents, puis de vérifier, quand l’information existe, les prix auxquels des produits comparables se vendent effectivement. Les annonces affichées sur des plateformes comme Amazon Renewed ou des comparateurs de reconditionné constituent des points de repère, mais un prix demandé n’est pas une preuve de vente.
Une méthode de tarification efficace consiste à associer chaque produit à un état vérifiable, une description précise, une couverture de garantie et un coût complet. Il faut ensuite définir un prix initial, une durée de mise en vente acceptable et des conditions de révision. Les ajustements doivent tenir compte de l’intérêt observé, du stock restant et des prix concurrents.
Le coût du stock dormant mérite une attention particulière. Une unité invendue immobilise du capital et de l’espace, et certains produits peuvent perdre de la valeur à mesure que de nouveaux modèles arrivent. Un prix légèrement inférieur peut donc procurer un meilleur résultat économique si la vente intervient suffisamment tôt. Il faut toutefois comparer la marge réellement obtenue aux coûts d’immobilisation évités.
La garantie et les conditions de retour jouent aussi un rôle dans la valeur perçue. Une couverture clairement expliquée peut rassurer un acheteur, mais elle possède un coût : prise en charge des défaillances, transport éventuel et service après-vente. Elle ne doit pas être prolongée sans calcul préalable.
Une grille de prix évolutive permet de réagir avant qu’un stock vieillissant absorbe les gains du reconditionnement. Sa mise en œuvre sera plus simple si les produits acceptés dans le programme partagent des caractéristiques et des pièces communes.
Quand standardiser les pièces et quand lancer la reprise pour éviter un casse-tête opérationnel ?
La standardisation doit idéalement précéder l’extension d’un programme de reprise. Des produits partageant des composants, des méthodes de diagnostic et des procédures de remise en état sont généralement plus simples à traiter. Le lancement devient pertinent lorsque les volumes sont réguliers, les débouchés identifiés et les capacités de tri suffisantes.
Un programme qui accepte immédiatement des produits très hétérogènes multiplie les références de pièces, les exceptions et les besoins de formation. Cette diversité entraîne des temps d’intervention variables et rend plus difficile la prévision du coût moyen. La standardisation ne supprime pas ces difficultés, mais elle peut réduire leur fréquence.
Deux stratégies correspondent à des entreprises différentes :
- Standardisation a priori : un fabricant peut concevoir des gammes avec des composants communs, des assemblages accessibles et des procédures de démontage reproductibles.
- Standardisation a posteriori : un distributeur peut commencer par reprendre les références dont il connaît déjà les pièces, les pannes courantes et les possibilités de revente.
Avant de lancer ou d’étendre la reprise, il faut vérifier que les volumes récupérés sont suffisamment réguliers pour justifier l’organisation prévue. La valeur résiduelle doit demeurer compatible avec les coûts de traitement, et les produits remis en état doivent disposer d’un canal de vente identifiable.
À l’inverse, certains signaux invitent à réduire le périmètre : trop de références différentes, diagnostics imprévisibles, approvisionnement difficile en composants ou absence de demande de seconde main. Dans ces situations, accepter davantage de retours risque de créer une accumulation de produits sans destination économique claire.
La règle opérationnelle consiste à étendre le programme seulement lorsqu’une nouvelle catégorie peut être intégrée à une procédure existante ou lorsqu’elle possède une contribution nette suffisamment intéressante pour justifier une procédure supplémentaire. Cette démarche évite de transformer la diversité du catalogue en complexité permanente.
Une organisation simplifiée facilite également la collecte d’indicateurs comparables. Pour décider de l’étendre, il reste néanmoins nécessaire de distinguer les résultats internes des statistiques sectorielles, souvent utilisées à tort comme preuves directes de rentabilité.
Quelle source privilégier entre Statistique Canada et un média quand les chiffres ne correspondent pas ?
Lorsque les chiffres d’un média diffèrent de ceux de Statistique Canada, il faut d’abord comparer leurs définitions, leurs périodes et leurs périmètres. Pour une donnée statistique canadienne, privilégiez généralement la publication primaire de l’organisme compétent. Un article de presse peut révéler une tendance pertinente sans constituer une preuve suffisante pour un plan d’affaires.
Les écarts proviennent parfois d’une différence de vocabulaire. Les déchets éliminés, les matières recyclées, les produits réemployés et les biens reconditionnés ne désignent pas les mêmes flux. Additionner ou comparer ces volumes sans vérifier leurs définitions peut produire des conclusions trompeuses.
À titre d’exemple, les résultats de l’Enquête sur la gestion des déchets de Statistique Canada pour 2022 indiquent que près de 27 millions de tonnes de déchets non dangereux ont été envoyées à l’élimination au Canada cette année-là. Ce chiffre ne représente ni le volume de matières valorisées ni la quantité de produits susceptibles d’être reconditionnés.
15,9 millions de tonnes
Volume de déchets non résidentiels non dangereux éliminés au Canada en 2022, selon Statistique Canada. Ce résultat ne mesure pas directement les retours commerciaux, la réparation ou le potentiel de revente.
Statistique Canada, Enquête sur la gestion des déchets, données de 2022 publiées en juillet 2024.
Pour utiliser correctement une statistique externe, il convient de relever quatre éléments : l’organisme ayant produit la donnée, son année de référence, la population ou les activités étudiées et la définition exacte de l’indicateur. Il faut ensuite déterminer si cette information s’applique au secteur, à la province et à la taille de l’entreprise.
La hiérarchie des sources doit rester liée à la question étudiée. Statistique Canada et les ministères compétents sont particulièrement utiles pour le cadrage national. Une étude spécialisée peut mieux répondre à une question technique. Les médias permettent de repérer ces travaux, mais il est préférable de remonter à leur origine avant de retenir un chiffre.
Pour estimer la rentabilité d’un programme de reprise, les statistiques publiques ne remplacent pas les coûts internes observés. Elles permettent de comprendre le contexte et de formuler des hypothèses, tandis que les données de terrain déterminent les décisions opérationnelles.
Ce contrôle évite de présenter des données historiques comme des observations actuelles ou d’assimiler une estimation sectorielle à un bénéfice réalisable. Une fois les indicateurs définis, ils doivent être regroupés dans un système de suivi proportionné aux besoins réels de l’entreprise.
Data lake ou data warehouse : lequel choisir quand vous avez 5 sources de données et 2 départements ?
Avec cinq sources de données et deux départements, un entrepôt de données simplifié constitue souvent un point de départ raisonnable si les analyses sont connues et répétitives. Un data lake devient plus pertinent lorsque l’entreprise doit conserver des données brutes variées pour des explorations futures. Le nombre de systèmes ne suffit cependant pas à déterminer le choix.
Dans une activité circulaire, les informations peuvent provenir des commandes, des retours, de l’atelier, du stock et de la revente. Le problème initial est fréquemment leur incohérence : un produit peut posséder une référence différente dans le système commercial et dans l’outil de réparation, empêchant de calculer facilement sa contribution nette.
Un data warehouse organise les données contrôlées pour produire des indicateurs récurrents. Un data lake permet de conserver des données plus diverses, éventuellement brutes ou non structurées, afin de répondre à des besoins d’analyse moins définis. Ces fonctions sont expliquées dans la documentation technique d’AWS sur les données structurées et leur stockage. Cette documentation décrit les architectures, mais ne démontre pas la rentabilité d’une solution particulière pour une PME canadienne.
Le choix opérationnel peut être résumé ainsi :
| Critère | Data warehouse | Data lake |
|---|---|---|
| Besoins dominants | Indicateurs définis et rapports récurrents | Exploration de données hétérogènes |
| Traitement des données | Structuration et validation pour l’analyse | Conservation possible à l’état brut |
| Exemple d’utilisation | Suivi des marges, délais et volumes de retours | Étude exploratoire de données de diagnostic et d’usage |
| Question décisive | Quels indicateurs fiables faut-il produire régulièrement ? | Quels usages justifient de conserver ces données variées ? |
Avant d’investir dans une infrastructure complexe, un référentiel commun des produits et un tableau de bord peuvent suffire. L’entreprise devrait notamment pouvoir répondre aux questions suivantes : quels retours sont rentables, combien de temps restent-ils en stock, quelles réparations coûtent le plus cher et quels produits se revendent effectivement ?
Le véritable critère de maturité est la capacité à transformer ces données en décisions. Une architecture avancée n’apporte pas automatiquement davantage de valeur si les équipes ne disposent pas de définitions communes ou n’exploitent pas les indicateurs produits.
Une fois les données opérationnelles fiables, l’entreprise peut les rapprocher des tendances économiques canadiennes. Cette lecture conjointe permet d’anticiper les changements de coût et de demande sans confondre tendances nationales et résultats de son propre marché.
À retenir avant d’intégrer les indicateurs économiques
- Les coûts réels de réparation, de transport et de stockage doivent être observés par catégorie de produit, et non déduits de moyennes nationales.
- Les statistiques publiques fournissent un contexte daté ; les données commerciales internes permettent de vérifier la demande effective.
- Chaque variation économique doit déboucher sur une décision mesurable : ajuster un prix, modifier le périmètre de reprise ou revoir une intervention.
Relier croissance, inflation, salaires et pouvoir d’achat pour prendre de meilleures décisions
La rentabilité circulaire dépend à la fois des coûts de traitement et de la capacité des clients à acheter les produits remis en état. L’inflation, les salaires, la croissance et le pouvoir d’achat peuvent influencer ces deux dimensions, parfois dans des directions différentes. Leur intérêt est de nourrir des scénarios de gestion, pas de prédire automatiquement la demande.
Les variations de prix affectent potentiellement les composants, le transport, l’énergie et les services utilisés par l’atelier. Une évolution des rémunérations peut également modifier le coût de réparation. Mais ces coûts ne progressent pas nécessairement au même rythme que l’indice général des prix à la consommation.
indice des prix à la consommation pour 2025, Statistique Canada indique une hausse moyenne de 2,1 % des prix au Canada, contre 2,4 % en 2024. Cette évolution décrit l’année 2025 et ne correspond pas au taux d’inflation courant d’octobre 2026. Elle ne suffit pas non plus à mesurer les variations des salaires ou des marges dans le reconditionnement.
Le ralentissement de l’inflation n’implique pas automatiquement une diminution des prix. Pour interpréter le pouvoir d’achat, il faut également observer l’évolution des revenus et des salaires. Des consommateurs confrontés à des contraintes budgétaires peuvent s’intéresser aux produits reconditionnés, mais cette relation doit être vérifiée par des données de ventes, de recherche ou de conversion propres au marché visé.
Pour passer des tendances macroéconomiques aux décisions commerciales, une grille de suivi peut associer chaque indicateur à un contrôle opérationnel :
| Indicateur | Ce qu’il faut examiner | Décision possible |
|---|---|---|
| Inflation | Évolution des coûts des pièces, du transport et des services | Réviser le coût complet des interventions |
| Salaires | Coût horaire réel et productivité technique | Adapter les méthodes de réparation ou l’externalisation |
| Croissance et consommation | Évolution des volumes vendus et des stocks | Adapter les quantités reprises et reconditionnées |
| Pouvoir d’achat | Évolution des prix acceptés et des taux de conversion | Tester la tarification et les garanties |
La dimension provinciale doit rester présente. Les marchés, les coûts de transport et les conditions commerciales peuvent varier sensiblement entre régions canadiennes. Une moyenne nationale doit donc être rapprochée des prix locaux, de la localisation des clients et des coûts effectivement observés.
L’approche la plus prudente consiste à construire plusieurs scénarios internes : stabilité des coûts, augmentation des interventions ou ralentissement de la revente. Pour chacun, l’entreprise peut déterminer si son programme reste rentable et quelle décision permettrait de préserver la contribution nette.
Le prochain geste utile consiste à réunir les données de quelques catégories de produits, puis à suivre leurs coûts et leur vitesse de revente pendant une période d’essai définie. Les décisions d’expansion pourront ainsi reposer sur des résultats vérifiables, plutôt que sur une projection générale du potentiel circulaire.
Une petite entreprise canadienne peut-elle rentabiliser la reprise de produits sans ouvrir d’atelier ?
Oui, si elle concentre la reprise sur des produits ayant une valeur récupérable suffisante et utilise des points de collecte ou des prestataires existants. Il faut cependant inclure le coût des partenaires, du transport, du contrôle et de la revente. L’absence d’atelier ne garantit pas une rentabilité positive.
Quels indicateurs permettent de savoir si un programme de reprise crée réellement de la valeur ?
Les indicateurs essentiels sont la valeur nette récupérée par produit, le coût complet de traitement, la durée d’immobilisation, la proportion d’unités revendables et l’impact sur les opérations ordinaires. Il faut également intégrer les coûts fixes supplémentaires et suivre les résultats par catégorie, car une moyenne globale peut masquer des pertes.
Le recyclage est-il toujours préférable à la revente d’un produit retourné ?
Non. Lorsqu’un produit peut être réutilisé, réparé ou reconditionné dans des conditions appropriées, ces options méritent d’être étudiées avant d’orienter l’unité vers le recyclage. Le choix dépend de son état, de la sécurité, des exigences applicables, des coûts de traitement et des débouchés disponibles. Certaines matières ou certains produits ne se prêtent pas à une remise en circulation.
Comment éviter qu’un programme de reprise ne perturbe les commandes habituelles ?
Il faut définir une capacité maximale de réception, une zone de tri identifiable et des créneaux de traitement distincts. Le délai entre réception et orientation du produit doit être suivi en parallèle des délais de préparation des commandes habituelles. Si ces derniers se dégradent, il convient de réduire les flux acceptés ou de modifier l’organisation avant d’étendre le programme.